精密五轴加工:从工艺细节到智造未来
 suqi
·
浏览 1 ·
点赞 0 ·
评论 0 ·
刚刚
在机械加工领域,五轴联动数控机床被誉为“工业母机中的战斗机”。当加工精度要求进入微米级甚至亚微米级时,精密五轴加工便成为决定产品成败的关键环节。与三轴加工相比,五轴加工多出的两个旋转轴赋予了刀具更大的姿态自由度,但同时也对工艺规划、编程策略和设备维护提出了近乎苛刻的要求。理解精密五轴加工,需要从工艺细节入手,看清它如何在效率与精度之间找到平衡。
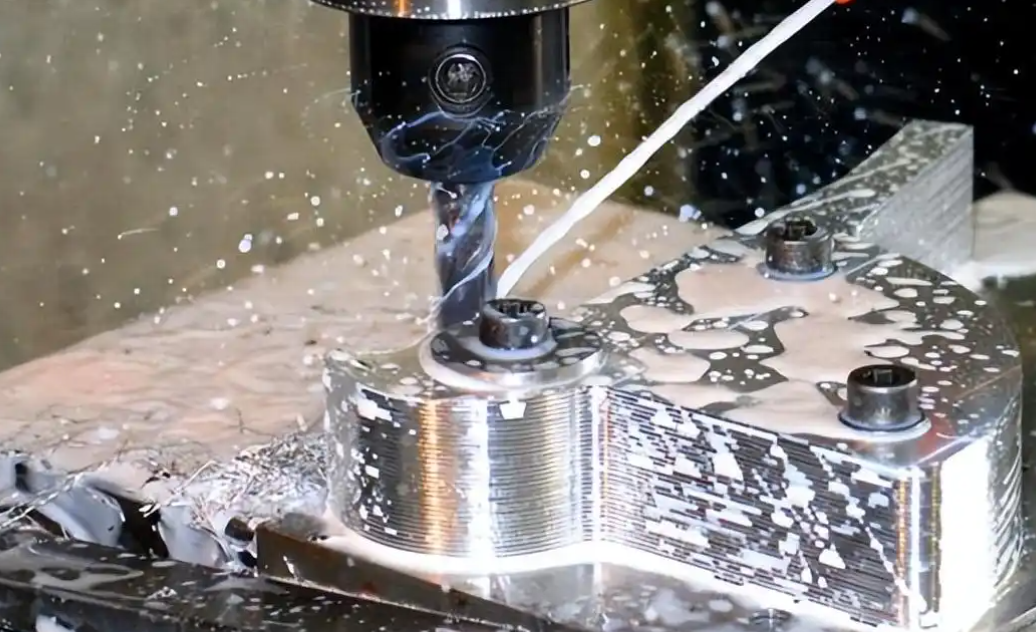
工艺规划是精密五轴加工的第一道关口。面对一个复杂零件,工艺员首先要回答三个问题:如何装夹、如何选刀、如何走刀。五轴加工的优势在于可以减少装夹次数,但每一次装夹的定位精度都必须严格控制。对于薄壁件或异形件,专用夹具的设计往往需要借助有限元分析来评估夹紧力引起的变形。在刀具选择上,五轴加工更倾向于使用圆鼻刀或锥度球头刀,因为这类刀具在倾斜切削时能保持更稳定的切削刃接触状态,既延长了刀具寿命,也改善了表面粗糙度。而刀路规划则考验着编程人员的经验——是采用定轴加工还是联动加工,是顺铣还是逆铣,进退刀方式如何设计,每一个选择都会在零件表面留下痕迹。
在加工执行层面,五轴机床的动态性能直接决定精度表现。旋转轴的加减速能力、直线轴与旋转轴之间的同步精度、机床结构的抗振性,都是关键指标。以加工深腔模具为例,当刀具悬伸较长时,切削颤振成为影响表面质量的主要障碍。此时,操作者需要调整主轴转速与进给速度的匹配关系,或采用摆线铣削策略降低径向切削力。高端五轴机床配备的振动抑制功能和自适应进给系统,能够实时监测切削负载并动态调整参数,但这些智能功能的前提是工艺人员对加工机理有清晰认知。换句话说,设备越智能,对使用者的工艺素养要求反而越高。
值得一提的是,精密五轴加工的精度保障离不开测量与补偿技术的支撑。在机测量探头可以在零件不离开机床的情况下完成关键尺寸检测,避免二次装夹误差;激光对刀仪则确保每把刀具的长度和直径被精确录入数控系统。对于长时间连续加工,热误差补偿尤为关键——主轴旋转产生的热量、环境温度的变化都会引起机床结构的热伸长,通过布置温度传感器并结合数学模型进行实时补偿,可将热变形对精度的影响控制在几微米以内。这些看似辅助的技术手段,实则是精密加工体系中不可或缺的环节。
从应用场景看,精密五轴加工正在从传统的高端领域向更广泛的行业渗透。在新能源汽车领域,一体化压铸模具的型腔曲面加工对五轴设备的需求快速增长;在消费电子领域,手机中框的曲面倒角和多摄像头装饰件的异形加工,也大量依赖五轴技术实现批量生产中的一致性。与此同时,五轴加工与增材制造的结合催生了新的工艺路线——先用3D打印成型毛坯,再通过五轴精加工保证配合面的尺寸精度,这种“增减材复合”模式在复杂流道零件和轻量化结构件制造中展现出独特优势。
展望未来,精密五轴加工的演进方向清晰可见:一是智能化,通过数字孪生技术在实际加工前完成全流程仿真,将试切成本降到最低;二是国产化,随着华中数控、科德数控等企业在五轴系统和整机领域的持续突破,国产设备的精度保持性和可靠性正在缩小与国际一流水平的差距;三是普及化,模块化设计和操作界面的简化让五轴加工的学习门槛逐步降低,中小企业也能通过五轴技术承接高附加值订单。精密五轴加工不再是遥不可及的“黑科技”,它正在成为中国制造业从大到强进程中的坚实阶梯。
猜你喜欢

发表评论
电子邮件地址不会被公开。 必填项已用*标注


您必须 登录 才能发表评论!