CNC精密零部件加工中的工艺优化与质量控制
 suqi
·
浏览 2 ·
点赞 0 ·
评论 0 ·
刚刚
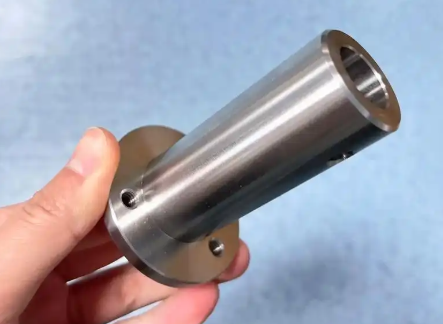
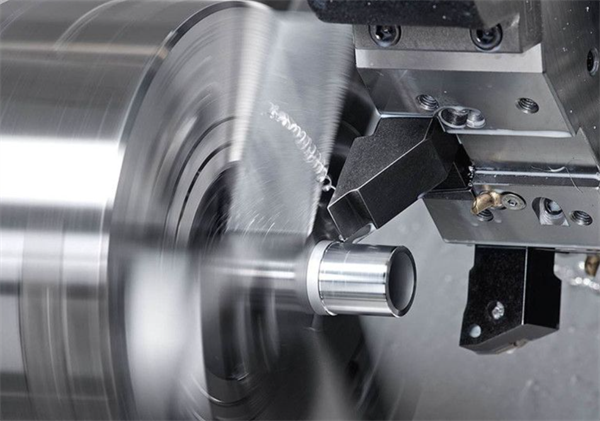
在CNC精密零部件加工领域,工艺方案的合理性与质量控制体系的完善程度,直接决定了最终产品的精度、表面质量与使用寿命。随着制造业向高端化、精密化方向持续迈进,如何在CNC加工过程中实现工艺优化与全流程质量管控,已成为行业关注的焦点。本文将从工艺参数优化、刀具管理、装夹方案设计及质量检测等方面,系统探讨CNC精密加工中的关键技术与实践经验。
工艺参数的科学优化
CNC加工的三要素——切削速度、进给量和切削深度,是影响加工质量与效率的核心参数。在实际生产中,不同的材料特性要求不同的参数组合。例如,加工铝合金时可采用高转速、大进给策略以提高材料去除率,而加工不锈钢或钛合金时则需降低切削速度,配合充足的冷却润滑,避免刀具急剧磨损和工件表面烧伤。
近年来,基于有限元仿真的切削参数优化方法得到广泛应用。通过模拟切削过程中的力场、温度场分布,工程师可以在试切之前预测加工变形趋势,从而制定合理的参数方案。此外,高速切削(HSC)技术的应用,使铝合金等轻质材料的加工效率提升数倍,同时获得更优的表面粗糙度。
刀具管理的精细化
刀具是CNC加工的“牙齿”,其状态直接影响加工精度与成本。在精密零部件加工中,刀具管理需贯穿选型、使用、监测与更换全生命周期。首先,应根据工件材料和加工工序选择合适的刀具材质与涂层。例如,加工淬硬钢时选用CBN刀具,加工铝合金时选用金刚石涂层刀具,可显著延长刀具寿命。
其次,刀具磨损监测不可忽视。声发射传感器和主轴功率监测系统可实时感知刀具磨损状态,在刀具失效前及时预警,避免因刀具崩刃导致的工件报废。建立刀具寿命数据库,根据历史数据制定换刀周期,是实现稳定生产的重要保障。
装夹方案与变形控制
精密零部件往往壁薄、结构复杂,装夹变形是影响加工精度的常见问题。合理的装夹方案应遵循“最小夹紧力、最大支撑面”的原则。对于薄壁零件,可采用真空吸附夹具或专用软爪,分散夹紧力,减少装夹变形。此外,采用“先粗后精”的工序安排,在粗加工后释放残余应力,再进行精加工,可有效控制最终尺寸精度。
对于高精度要求的零件,还可采用在线测量与补偿加工技术。机床测头在加工过程中自动检测关键尺寸,系统根据测量结果自动修正加工坐标,实现闭环控制,将尺寸误差控制在极小范围内。
质量检测与体系建设
完善的质量检测体系是CNC精密加工的品质保障。三坐标测量机(CMM)是精密检测的核心设备,可对零件的几何尺寸、形位公差进行全面评定。对于批量生产的零件,可制作专用检具实现快速检测,提高检验效率。表面粗糙度仪、圆度仪等专项检测设备则用于特定质量特性的评价。
在体系建设方面,企业应推行ISO 9001质量管理体系,并结合SPC(统计过程控制)方法,对加工过程中的关键尺寸进行实时监控,及时发现异常波动并采取纠正措施。首件检验、巡检与终检相结合的三级检验制度,确保每一批次产品均满足图纸与标准要求。
结语
CNC精密零部件加工的工艺优化与质量控制是一项系统工程,涉及参数选择、刀具管理、装夹设计与检测体系等多个维度。只有将每一项环节做精做细,持续积累工艺数据与实践经验,才能在精密加工的赛道上不断提升竞争力,为客户交付高品质的精密零部件产品。
猜你喜欢

发表评论
电子邮件地址不会被公开。 必填项已用*标注


您必须 登录 才能发表评论!