车铣复合加工的技术原理与核心优势
 suqi
·
浏览 2 ·
点赞 0 ·
评论 0 ·
53分钟前
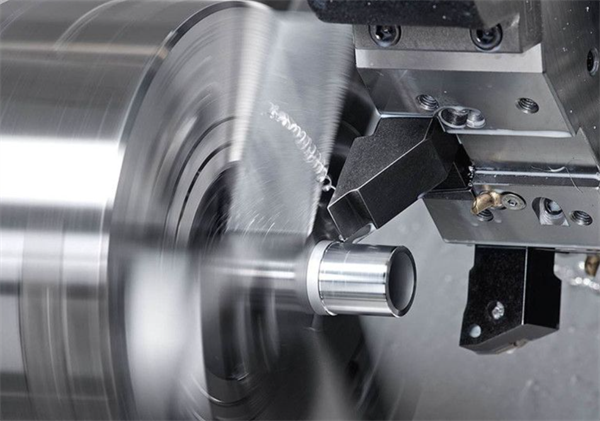
车铣复合加工是一种将车削与铣削功能集成于同一台机床的先进制造技术,其核心理念在于“一次装夹、多面加工”。传统加工模式下,一个复杂零件往往需要在车床、铣床、钻床等多台设备之间反复流转,每次更换设备都意味着重新装夹、重新对刀,不仅耗费大量辅助时间,还容易因定位误差累积而影响加工精度。车铣复合加工技术的出现,从根本上改变了这一局面。
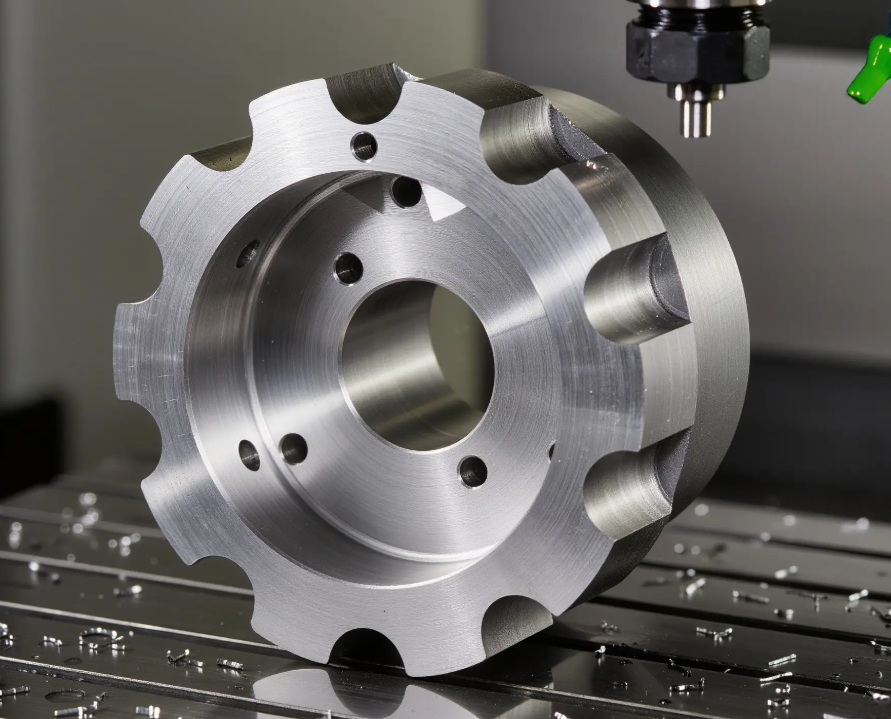
从技术原理上看,车铣复合机床通常以车削主轴为基础平台,在此基础上增加铣削主轴(B轴或Y轴)、刀库系统及多轴联动控制功能。工件在一次装夹后,机床既可以完成外圆、端面、螺纹等车削工序,又可以完成平面铣削、槽加工、钻孔、攻丝甚至曲面铣削等工序。高端车铣复合中心还配备副主轴,能够实现工件掉头加工,进一步减少装夹次数。
其核心优势主要体现在三个方面。第一是精度提升。由于减少了装夹次数,避免了多次定位带来的累积误差,零件的同轴度、位置度等形位公差能够得到有效保证。第二是效率飞跃。工序集中后,辅助时间大幅缩短,刀具更换和工件流转的时间被压缩,整体加工周期可缩短百分之三十至五十。第三是柔性增强。多轴联动功能使复杂空间曲面、斜孔、偏心结构等难加工特征变得易于实现,为产品设计提供了更大的自由度。
在实际应用中,车铣复合加工特别适合航空航天、医疗器械、汽车零部件等领域中的复杂回转体零件。例如航空发动机的轴类零件、骨科植入物的异形结构、汽车涡轮增压器转子等,都是车铣复合加工的典型应用对象。这些零件往往具有高精度、多特征、小批量的特点,传统工艺难以兼顾效率与质量,而车铣复合加工恰好填补了这一空白。
当然,车铣复合加工也对工艺规划提出了更高要求。编程人员需要综合考虑刀具干涉、主轴与铣轴的协调、切削参数的匹配等问题。此外,设备投资较大,对操作人员的技术水平也有较高门槛。因此,企业在引入车铣复合加工时,需要同步推进工艺优化和人才培养,才能充分发挥其技术潜力。
猜你喜欢

发表评论
电子邮件地址不会被公开。 必填项已用*标注


您必须 登录 才能发表评论!