零件精密加工:微米世界里的匠心与极限
 suqi
·
浏览 2 ·
点赞 0 ·
评论 0 ·
刚刚
在精密加工车间里,最常听到的一句话是“超差了”。两个字,轻描淡写,背后却可能意味着价值数万元的钛合金零件报废,或者一批产品整批返工。在这个以微米为计量单位的世界里,差之毫厘不是谬以千里,而是直接判了“死刑”。
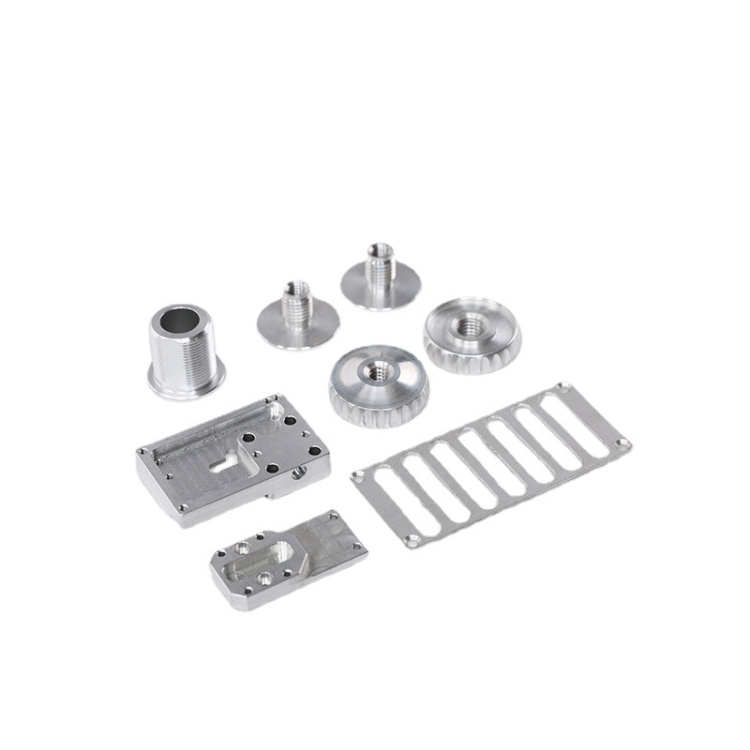
精密加工的难点,首先在于“看不见”。当尺寸精度进入微米级,肉眼已经完全失去判断能力。一个直径10毫米的精密轴,公差带可能只有2微米宽——相当于把一根头发丝劈成几十份中的一份。加工者无法靠目测确认刀具是否对准了中心,只能依赖对刀仪、在线测量系统和经验公式。更棘手的是热变形:机床主轴旋转会发热,切削区会产生高温,甚至操作者手心的温度通过夹具传导到零件上,都足以让尺寸跑出公差带。因此,精密加工车间往往像个“恒温箱”,夏天进来冷得想穿外套,冬天反而觉得暖和。
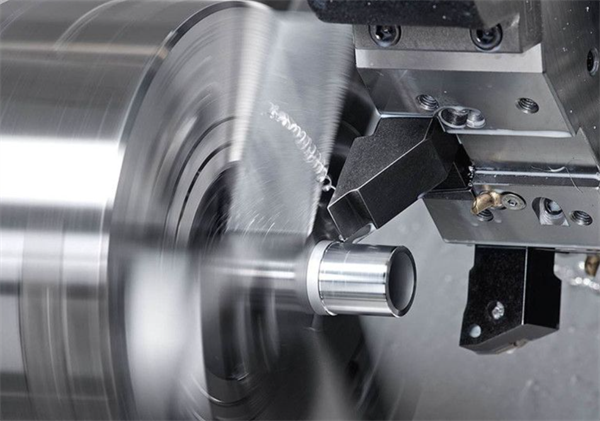
刀具是另一个变量。在微米尺度上,刀具的磨损速度不再以“加工多少件”来衡量,而是以“切了几刀”来计算。一把硬质合金立铣刀加工淬火模具钢,精加工阶段可能走完一条型腔路径就得换刀。刀具刃口的微观几何形状直接影响切削力和表面质量:刃口太锋利容易崩刃,太钝则导致切削热过大。于是有了“刃口钝化”这道工序——有意把刃口处理成微小的圆弧,在锋利与强韧之间找平衡。这种平衡点的选择,往往靠工艺试验摸索,试片切了一堆,显微镜下看了一遍又一遍,才能定下参数。
装夹方式同样考验智慧。精密零件往往形状复杂、壁厚薄,夹紧力稍大就会让零件变形——加工时尺寸合格,松开夹具就“弹”回去了。为此,工程师发明了真空吸附、冰冻盘、低熔点合金填充等“温柔”的固定方式。比如加工薄壁叶轮,先用低熔点合金把零件毛坯整体包裹固化,加工完再加热熔化合金,零件几乎不受夹紧力影响。这种方法费时费力,但为了精度,值得。
检测环节的压力不比加工小。三坐标测量机的探针接触零件时,测量力本身就会让薄壁件产生微小变形。于是有了非接触式测量:激光扫描、白光干涉、机器视觉。表面粗糙度仪的金刚石探针要在零件表面划过,划痕深度必须远小于粗糙度值本身,否则测量就成了破坏。一台高端圆度仪的价格堪比一辆豪华轿车,但为了验证0.1微米的圆度误差,这笔钱省不得。
真正的挑战在于批量一致性。单件做到高精度已经不易,一千件、一万件都能稳定落在公差带中心,才是精密加工的真本事。这需要过程能力指数来量化:CPK值达到1.67以上,意味着99.99994%的产品合格。为此,车间里会定期用标准件“体检”机床,统计每个尺寸的分布趋势,一旦发现数据开始漂移,趁还没出废品就赶紧调刀补、换刀具、查冷却。有人形容这像“给机床把脉”,提前发现隐患,而不是等出了事再救火。
精密加工的价值,最终体现在产品的可靠性上。一台精密减速机,齿轮的齿形误差如果大了两微米,噪音和振动就会明显上升,寿命可能缩短一半。一枚心脏支架,激光切割的支撑杆宽度公差若控制不好,径向支撑力就不均匀,植入后可能移位。这些看不见的微米,决定了看得见的安全与体验。
在这个追求“快”的时代,精密加工是个反其道而行之的行业——求慢、求稳、求准。一刀一刀地切,一遍一遍地测,一次一次地改。没有捷径,只有对每一个微米的敬畏。正是这份敬畏,让中国制造在高端领域站稳脚跟,让世界相信:微米之间,有匠心。
猜你喜欢

发表评论
电子邮件地址不会被公开。 必填项已用*标注


您必须 登录 才能发表评论!