零件精密加工:制造业的“隐形脊梁”
 suqi
·
浏览 2 ·
点赞 0 ·
评论 0 ·
刚刚
当你拧开一瓶矿泉水,瓶盖上的螺纹严丝合缝;当你踩下汽车油门,发动机活塞在气缸内高速往复却毫无卡滞;当你使用手机,摄像头对焦马达能在微米级范围内精准移动。这些习以为常的顺畅体验背后,站着一个鲜为人知的行业——零件精密加工。

精密加工与普通机械加工的分水岭,在于“精度”二字。普通车床的加工误差可能在0.1毫米级别,大致相当于一根头发丝的直径。而精密加工则要将误差控制在微米甚至亚微米级别——1微米是一毫米的千分之一。在高端制造领域,这个数字还在不断缩小。航空航天发动机的涡轮叶片,其型面精度要求往往在数微米以内,任何超差都可能导致气流效率下降,甚至引发安全隐患。
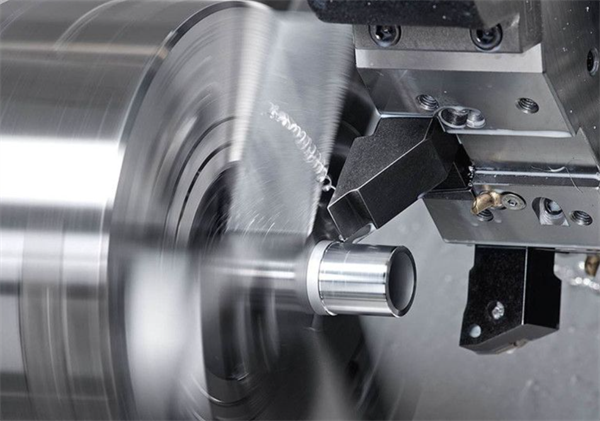
实现这种精度,靠的不是某一台神奇设备,而是一整套系统工程。首先是装备基础。高精度数控机床是精密加工的“母机”,其自身的几何精度、热稳定性和振动抑制能力决定了加工能力的天花板。德国和日本的五轴联动加工中心能够实现复杂曲面的一次装夹成型,避免多次定位带来的累积误差。其次是刀具技术。金刚石涂层刀具、立方氮化硼刀具的出现,让硬质合金、陶瓷甚至淬火钢的精密切削成为可能。刀具的刃口钝圆半径可以做到几微米,相当于在钢铁上做“微雕”。
但装备再好,终究由人来驾驭。精密加工对操作者的要求近乎苛刻。温度变化是精度的天敌——钢材每升温1摄氏度,100毫米长的零件就会伸长约1.2微米。因此,恒温车间是标配,温度波动通常控制在±0.5摄氏度以内。操作者需要像照顾婴儿一样关注切削液的浓度、主轴的温升、铁屑的形态。一位从业二十年的老师傅告诉我,他听声音就能判断刀具磨损到了什么程度,“声音发闷,说明刃口钝了;声音发尖,可能是切削参数不对”。这种经验,是任何传感器都难以完全替代的。
检测环节同样关键。加工出来的零件是否合格,不能靠肉眼判断,而要用三坐标测量机、圆度仪、表面粗糙度仪等精密仪器来“体检”。一个精密轴承套圈,内孔的圆度可能要求控制在0.5微米以内,表面粗糙度Ra值低至0.05微米——这种表面,光线照上去像镜面一样反射,手感如丝绸般顺滑。检测数据不仅是判据,更是工艺改进的依据:哪一刀切深大了、哪一次进给快了,数据会说话。
精密加工的应用场景远比普通人想象的广泛。医疗领域,人工关节的球头与髋臼杯之间的配合间隙控制在几十微米,既要保证活动自如,又要避免磨损颗粒引发炎症;电子领域,芯片封装模具的流道表面粗糙度直接影响塑封料的流动性和气泡产生率;能源领域,氢燃料电池双极板的微流道加工精度决定了气体分布均匀性和电池效率。可以说,凡是需要“动得准、密封严、寿命长”的地方,精密加工都在默默支撑。
这个行业没有整机产品那样耀眼的光环,从业者往往在封闭的车间里与机床和图纸为伴。但正是他们把“差不多”变成了“差一点也不行”,把图纸上的公差带变成了实实在在的工业能力。从一枚螺丝钉到一台航空发动机,精密加工是制造业的隐形脊梁,撑起了中国制造向中国精造跨越的每一步。
下一篇
没有了
猜你喜欢
发表评论
电子邮件地址不会被公开。 必填项已用*标注


您必须 登录 才能发表评论!