精密零件加工中的热变形控制
 system
·
浏览 2 ·
点赞 0 ·
评论 0 ·
刚刚
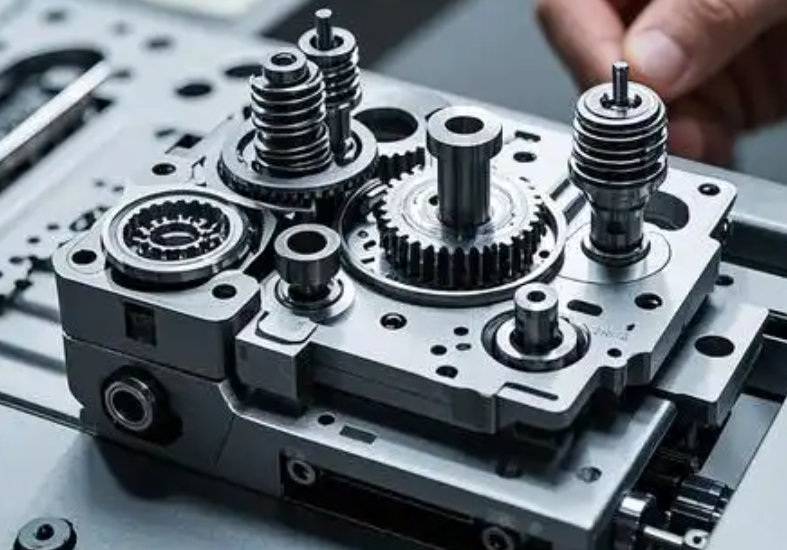
精密加工里,热变形是影响尺寸精度、形位公差最主要的误差来源之一。切削热、机床热源、环境温度、工件本身温升都会造成零件胀缩,精度越高(微米级、亚微米级),热变形的影响越突出。下面从热源、控制思路、工艺措施、机床与冷却、检测补偿几个方面系统说明。
一、热变形产生的主要热源
- 切削热(最主要):刀具和工件摩擦、材料塑性变形产生热量,大部分传入工件、刀具、切屑。薄壁件、细长轴、薄框件对切削热极其敏感。
- 机床内部热源:主轴轴承、丝杠、导轨、电机、齿轮箱摩擦发热,造成床身、主轴箱、丝杠伸长弯曲,改变刀具相对位置。
- 环境热:车间昼夜温差、阳光直晒、空调气流不均、周边设备散热,引起工件和机床整体温度漂移。
- 装夹热:夹紧力摩擦、工装自身温升;还有测量时人手温度、测温探头温差带来的附加变形。
热变形规律:金属热胀系数固定,钢约 11.5×10⁻⁶ /℃,铝 23×10⁻⁶ /℃,同样温升下铝合金变形远大于钢材。
二、总体控制思路
分为四大方向:减少产热 → 及时排热 → 均衡温度场 → 误差补偿。 优先从源头控热,再做冷却、恒温,最后用软件补偿作为兜底手段。
三、工艺层面控制措施
- 合理切削参数 高转速、大进给容易集中发热;精加工采用低切削深度、小切厚、适当进给,控制单位时间产热。 必要时采用分步加工:粗加工后留充分冷却时间,再半精、精加工,避免粗加工蓄热带到精加工工序。
- 加工顺序优化 避免连续集中切削同一区域,分散热量;薄壁件优先对称加工,防止单侧受热产生弯曲翘曲。
- 刀具选择 选用导热好、耐磨刀具(金刚石、CBN、硬质合金涂层刀具),降低切削摩擦发热;保持刀具锋利,钝刀会急剧增大切削热。
- 装夹方案 夹紧力适度,减少摩擦生热;薄壁件采用柔性工装、多点支撑、真空吸附,避免局部应力叠加热变形;工装提前等温,不要用温差大的夹具直接装工件。
- 等温静置(非常关键) 工件、工装、刀具提前放到加工车间恒温区等温放置,直到和环境温度一致再上机加工,消除初始温差。
四、冷却润滑方案
- 湿式切削(冷却液) 精密加工常用低温度、高精度恒温冷却油 / 乳化液,持续带走切削区热量;注意冷却液不要只冲局部,保证冷却均匀,防止单侧急冷造成温差变形。
- 微量润滑 MQL 适合部分硬质合金、高速加工场景,产热相对可控;但散热能力弱于冷却液,超高精密件慎用。
- 风冷 / 油气冷却 对不能接触冷却液的光学件、陶瓷件,采用干燥恒温冷风冷却,避免热冲击。
禁忌:冷热骤变,工件局部急冷会产生不均匀热应力 + 变形。
五、机床本体热稳定性控制
- 恒温机床 / 恒温车间 高精度加工(±0.005mm 以内)必须恒温车间,常规 20℃±0.5℃或 ±1℃;气流柔和,避免直吹主轴和工件。
- 机床预热、热平衡 开机后空转预热主轴、丝杠,直到机床温度稳定再加工;长时间停机后,必须重新预热。
- 热源隔离与散热 主轴电机、驱动电机外置或者隔热;丝杠采用中空恒温冷却丝杠,导轨循环冷却;床身采用低导热、高稳定性铸件(矿物铸件、花岗岩床身)。
- 结构对称设计 对称结构受热后均匀伸长,减少弯曲、倾斜类热变形。
六、热误差补偿(软件层面)
在高端 CNC 系统中,通过温度传感器采集主轴、丝杠、床身、工件温度,建立热变形数学模型,实时修正坐标轴坐标,抵消热胀带来的偏移。
- 适用:机床本身热变形补偿;
- 局限:不能完全替代控温工艺,工件本身的切削温升变形,补偿难度很大。
七、材料与工件结构设计(前置控制)
- 对热变形敏感的零件:优先选用低热膨胀系数材料,如殷钢、微晶玻璃、碳化硅;
- 铝合金、铜件热膨胀大,加工时要预留更大的温度管控余量,精加工尽量低温、小切量;
- 结构上避免极薄、单侧悬臂结构,容易局部蓄热翘曲。
八、检测与测量环节的热变形管控
精密尺寸检测同样受温度影响:
- 量具、工件统一等温;
- 不要用手直接接触被测面;
- 三坐标测量室独立恒温;
- 标注图纸时,按国标规定20℃为标准参考温度。
九、常见避坑要点
- 只靠机床补偿,不控制切削热:薄壁铝件精加工依然会翘曲;
- 车间空调直吹工件,局部温度忽高忽低,变形无规律;
- 粗加工完立刻精加工,热量锁在工件内部,加工后缓慢回弹;
- 冷却液温度不稳定,时冷时热,尺寸漂移;
- 不同材质工件混线加工,不区分等温时间。
猜你喜欢

发表评论
电子邮件地址不会被公开。 必填项已用*标注


您必须 登录 才能发表评论!