精密零件加工中容易被忽视的工艺细节
 system
·
浏览 1 ·
点赞 0 ·
评论 0 ·
刚刚
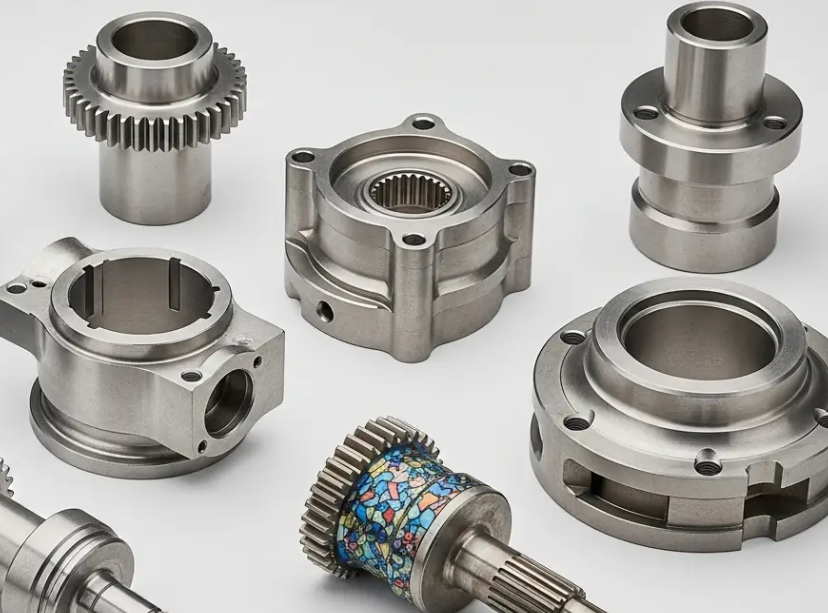
在精密零件加工领域,真正的技术差距往往体现在那些看不见的工艺细节上。当尺寸公差进入微米级、表面粗糙度要求达到镜面级别时,决定成败的往往不是机床的标称精度,而是那些容易被忽视的工艺环节。以下从五个维度梳理这些关键细节。
一、装夹与基准:误差的源头往往在此
1. 装夹变形的隐性影响
薄壁件、框体类零件在卡盘夹紧力作用下产生的弹性变形,加工完成后释放会导致尺寸超差。经验做法是采用多点柔性夹紧或低熔点合金/石蜡填充辅助支撑,并将粗加工与精加工之间的夹紧力分开设定——粗加工用较大夹紧力保证刚性,精加工前重新以极小夹紧力装夹,释放残余应力。
2. 基准不统一带来的累积误差
精密加工中常见的问题是:设计基准、工艺基准与测量基准三者不统一。例如,以毛坯面找正加工型腔,再以型腔为基准加工孔系,两次装夹的定位误差会叠加。应在工艺设计阶段就明确基准统一原则,必要时增加临时工艺凸台作为辅助基准,完成后再切除。
3. 压板与垫铁的接触质量
使用压板装夹时,压紧点下方垫铁与工件表面的接触面若不平整,会产生局部应力集中,导致工件微量翘曲。精密加工中应使用研磨过的垫铁,并确保压紧力方向垂直于主要定位面。
二、热变形:微米级加工的头号隐形杀手
1. 机床热平衡未充分建立
机床开机后主轴、丝杠、导轨的温度逐渐上升,热伸长量可达数十微米。精密加工前应空运转预热30~60分钟,待机床达到热平衡状态后再进行精加工。有条件的企业可在机床上加装温度传感器,建立热误差补偿模型。
2. 切削热对工件尺寸的实时影响
加工铝合金等导热系数高的材料时,切削区热量快速传入工件,工件温度升高后测量尺寸偏大,冷却后尺寸偏小。解决办法包括:充分使用切削液(尤其是内冷方式直达切削区)、在恒温车间内待工件冷却至室温后再测量、对关键尺寸采用在线测量+补偿加工策略。
3. 环境温度波动
精密加工车间要求恒温(通常20±1℃),但容易被忽视的是:机床附近的热源(如阳光直射、照明灯具、操作人员体温、附近设备的散热)会造成局部温度梯度。精密机床应远离窗户和外墙,照明采用冷光源,人员活动区域与机床保持适当距离。
三、刀具与切削参数:不只是选对刀片
1. 刀具径向跳动的影响
刀柄与主轴的连接精度、刀片安装的重复定位精度,都会造成刀具径向跳动。跳动量每增加10μm,加工表面粗糙度可能恶化一个等级,孔径尺寸也会产生系统性偏差。精密加工中应使用液压刀柄或热缩刀柄(跳动量可控制在3μm以内),并定期用百分表检测刀具跳动。
2. 刀具磨损的实时监控缺失
精加工时刀具后刀面磨损量超过0.1mm后,切削力急剧增大,表面质量明显下降。容易被忽视的做法是:为精加工刀具设定寿命管理,按切削时间或加工件数强制换刀,而非等到尺寸超差才发现。对于难加工材料,可采用声发射或切削力监测实现磨损预警。
3. 切削参数的“保守陷阱”
操作者为了避免断刀,往往选择偏低的进给量和切深。但在精密加工中,过小的切深(小于刀尖圆弧半径)会导致刀具在工件表面“挤压”而非“切削”,产生加工硬化层和表面鳞刺,反而恶化表面质量。应保证切深不小于刀尖圆弧半径的1/3,采用合理的每齿进给量使切屑厚度大于最小切削厚度。
四、表面完整性与残余应力
1. 加工硬化层的忽视
不锈钢、高温合金等材料在切削后表面会产生加工硬化层(硬度可提高20%~50%),若后续工序继续在该硬化层上切削,刀具磨损加剧且表面质量难以保证。应在粗加工后安排去应力退火或时效处理,精加工时确保切削刃始终在硬化层以下。
2. 磨削烧伤与白层
磨削精密零件时,局部温度可达1000℃以上,导致表面出现回火色甚至再淬火白层。这些区域硬度异常、残余拉应力大,是疲劳裂纹的起源。应控制磨削深度(每次不超过0.005mm)、保持磨削液充分喷射、定期修整砂轮保持锋利。
3. 电加工变质层
线切割和电火花加工会在表面形成重铸层(厚度约5~30μm),该层组织疏松、微裂纹密集。精密零件电加工后必须安排后续精加工工序(研磨/抛光)去除变质层,去除量至少为变质层厚度的2倍。
五、测量与过程控制:最后一道防线的细节
1. 测量力与测量温度
使用千分尺或内径千分表时,测量力过大会使薄壁件弹性变形,读数偏小。应使用恒测力装置,并对薄壁件采用非接触测量(如气动量仪、光学测量)。测量前工件应在标准温度下等温足够时间——钢件每25mm壁厚约需1小时等温。
2. 在线测量的基准漂移
在线测量(如机床测头)虽然方便,但测头触发前的预热循环次数、测头与主轴的重复安装精度都会影响测量结果。应建立测头标定周期(每班次至少一次),并对关键尺寸采用多次测量取平均值的方式消除随机误差。
3. 去毛刺与清洗的“最后一微米”
精密零件的交叉孔口、螺纹收尾处、密封面边缘的微小毛刺(甚至几微米高的翻边)会影响装配密封性和疲劳寿命。容易被忽视的是:去毛刺工序本身可能产生新的尺寸偏差——例如电解去毛刺过度会改变孔口倒角。应明确去毛刺的允许去除量并在工艺文件中规定,清洗后增加目检或显微检查工序。
总结
精密零件加工的竞争力,本质上是对误差链的全面管理能力。上述细节的共同特征是:它们不会在图纸上标注,不会在工艺卡片上显式体现,但会在最终精度和一致性上如实反映。建议在工艺设计阶段就建立关键细节检查清单,将装夹方式、热平衡时间、刀具寿命、测量条件等纳入标准化作业,才能真正将机床精度转化为零件精度。
下一篇
没有了
猜你喜欢

发表评论
电子邮件地址不会被公开。 必填项已用*标注


您必须 登录 才能发表评论!