精密零件加工表面粗糙度的影响因素
 system
·
浏览 1 ·
点赞 0 ·
评论 0 ·
刚刚
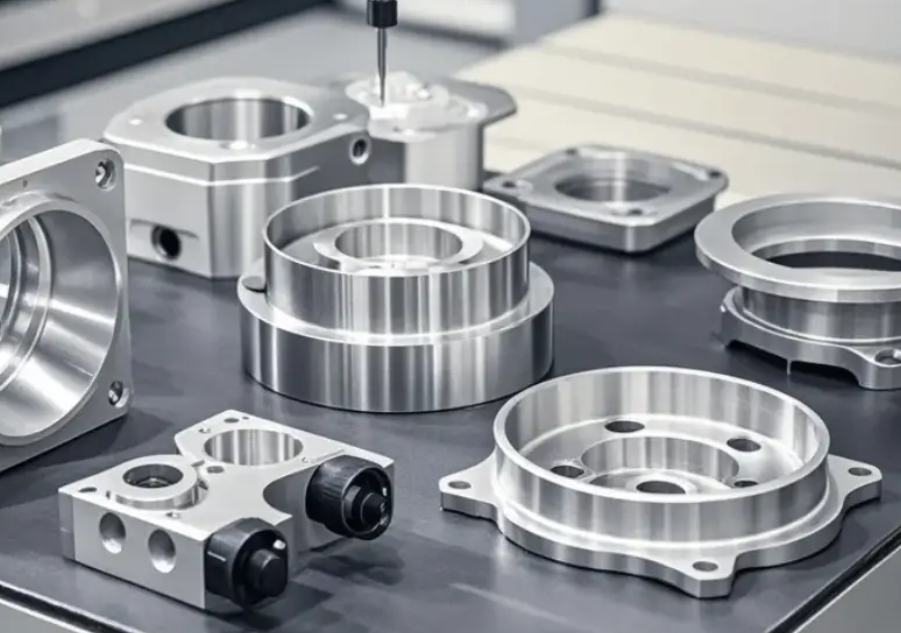
表面粗糙度是精密件的核心指标,直接影响耐磨性、密封性、疲劳强度、耐腐蚀性能。下面从切削参数、刀具、工件材料、机床工装、冷却润滑、加工方式、后续工艺七大维度梳理,同时附改善思路。
一、切削参数(最容易调整)
- 进给量 f 影响最大。进给越大,残留刀纹高度越高,粗糙度变差;精加工通常采用小进给。但进给过小,容易产生挤压、刮擦、积屑瘤,表面反而恶化。
- 切削速度 vc 低速切削钢件容易产生积屑瘤,瘤块不断脱落会在表面留下划痕、麻点;高速区避开积屑瘤区间,表面质量更好。 铝合金、铜等塑性材料对切削速度更敏感。
- 切削深度 ap 精加工切深一般很小。切深过大,切削力增大、振动加剧,表面变差;切深太小,刀具刃口圆弧挤压工件,发生耕犁效应,粗糙度上升。
核心规律:精加工优先小切深、合理小进给,避开积屑瘤速度区间。
二、刀具因素
- 刀尖圆弧半径 rε 刀尖圆弧越大,理论残留高度越小,表面更光滑;但圆弧过大容易引起切削振动、震纹。
- 刀具几何角度
- 前角:适当增大前角,减小切削变形、抑制积屑瘤;前角太大刃口强度差,容易崩刃。
- 后角:后角不足,刀具后刀面摩擦挤压已加工表面,划伤工件。
- 主偏角、副偏角:副偏角越小,刀纹残留高度越低。
- 刃口状态 刃口钝化、崩口、微观缺口,直接造成划痕、毛刺;精密加工要求刃口钝化处理(珩磨)。
- 刀具材质与涂层 硬质合金、CBN、金刚石 PCD 适合精密加工;涂层(TiN、TiCN、AlTiN)降低摩擦系数,减少粘刀、积屑瘤。
- 刀具伸出长度 悬伸越长,刚性越差,易振刀,出现周期性震纹。
三、工件材料本身特性
- 塑性材料(铝、铜、低碳钢) 塑性大,切削时容易发生滑移、粘刀、形成积屑瘤,很难获得极低粗糙度;常需要高转速、充分冷却。
- 脆性材料(铸铁、石墨、陶瓷) 不易积屑瘤,但容易崩碎、产生凹坑、崩边,表面呈点状缺陷。
- 材料金相组织 晶粒粗大、夹杂、疏松、偏析,加工后表面容易出现麻点、撕裂;调质、固溶等预处理可以改善。
- 硬度 适当提高工件硬度,塑性降低,不容易粘刀;硬度过高刀具磨损快,表面快速恶化。
四、机床、工装与振动(精密加工高频痛点)
- 机床刚性与主轴精度 主轴跳动、轴承间隙、导轨间隙、丝杠间隙,都会转化为表面波纹、震纹;高速精密主轴要求动平衡达标。
- 系统刚性链 机床→刀柄→刀具→工件→夹具,任意一环刚性不足,都会产生切削振动,出现规律性振纹。细长轴、薄壁件尤为突出。
- 装夹变形 夹紧力过大,工件弹性变形,加工松开后回弹,不仅尺寸变,表面也会产生波纹;薄壁件多用真空吸附、多点浮动支撑。
- 动平衡 刀柄、刀具不平衡,高速下产生周期性振动,表面出现均匀螺旋纹路。
五、冷却润滑介质
- 作用:降温、减小摩擦、冲走切屑,抑制积屑瘤、粘刀。
- 类型对比:
- 切削液(乳化液、合成液):冷却润滑兼顾,适合钢件;
- 切削油:润滑性更好,适合高光精加工;
- MQL 微量润滑:适合部分干式、准干式场景,散热弱;
- 干式切削:容易积屑瘤、高温粘刀,很难做到低 Ra。
- 供油方式:喷嘴位置不对,切削区没有充分润滑,切屑刮擦已加工面,造成划伤。
六、加工工艺方式
- 车削:受进给、刀尖圆弧主导;
- 铣削:顺铣、逆铣差异很大,顺铣表面质量通常优于逆铣;逆铣容易啃刀、振纹;
- 磨削:砂轮粒度、砂轮修整、磨削线速度、磨削进给、冷却决定粗糙度;
- 珩磨、研磨、抛光:属于光整加工,可以进一步降低 Ra,去除前工序刀纹缺陷。
工序逻辑:粗加工→半精→精→光整加工,不要指望一步到位达到镜面级。
七、其他次要影响因素
- 切屑:碎屑缠绕、刮擦已加工表面,形成划痕;
- 环境:振动(地面、周边设备共振)、温度波动带来变形,间接形成波纹;
- 加工时间:刀具磨损,后刀面磨损增大,表面粗糙度逐步变差,需要定时换刀。
八、快速排查思路(现场实用)
- 无规律麻点、粘屑划痕 → 积屑瘤,调整切削速度、换涂层刀具、改善润滑
- 周期性波纹、震纹 → 刚性不足、振动、动平衡问题
- 均匀刀纹明显 → 进给偏大、刀尖圆弧偏小
- 局部拉伤、划伤 → 切屑刮擦、喷嘴不到位、刃口有缺口
猜你喜欢

发表评论
电子邮件地址不会被公开。 必填项已用*标注


您必须 登录 才能发表评论!