铝合金 CNC 加工,轻量化零部件制造的优选工艺
 suqi
·
浏览 1 ·
点赞 0 ·
评论 0 ·
刚刚
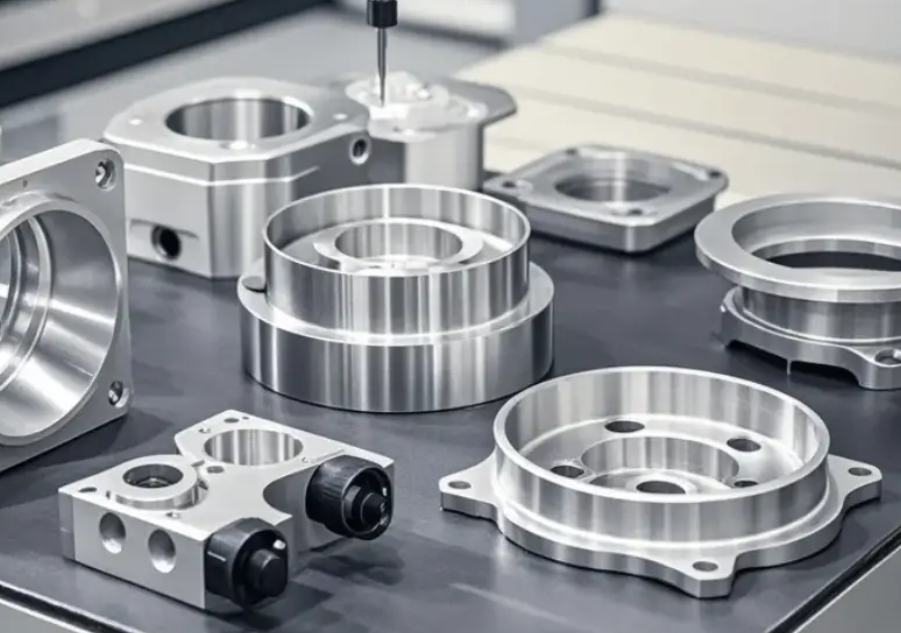
铝合金 CNC 加工,是以铝合金板材、棒料、锻件为原材料,利用数控车床、加工中心、车铣复合设备,通过数字化编程完成切削、钻孔、攻丝、开槽、成型的精密加工方式。铝合金兼具重量轻、强度适中、导热性好、易切削的特点,经过 CNC 精加工后,还可配套阳极氧化、喷砂、拉丝、抛光等表面处理,兼顾轻量化、外观质感与使用性能,广泛应用于自动化设备、仪器仪表、暖通设备、新能源、工装治具等领域,是轻量化零部件配套中十分热门的加工工艺。
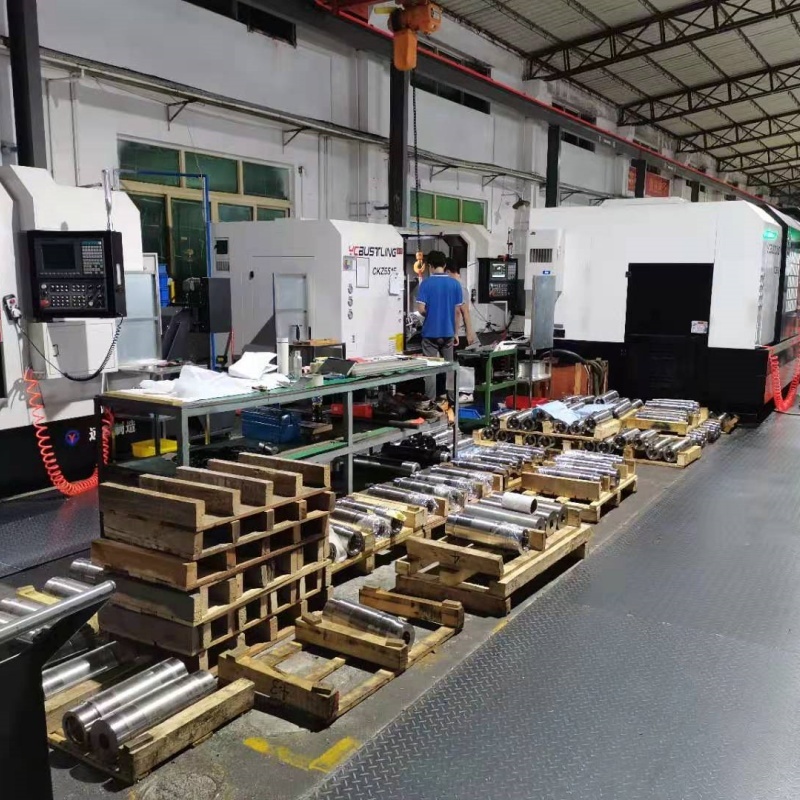
铝合金材质本身切削性能优良,相比钢材,加工阻力更小,刀具损耗低,加工效率更高,但它也存在明显的加工难点。铝合金质地偏软,切削过程容易产生积屑瘤,出现粘刀问题,造成表面划伤、粗糙度变差;薄壁、细长结构件受热极易变形,加工后尺寸发生偏移;同时铝合金刚性有限,装夹不当容易产生压痕、形变。专业的加工厂会针对性优化工艺,选用专用铝合金刀具,调配合适的切削液,采用高转速、大进给的切削方案,合理安排粗加工、时效去应力、精加工工序,控制切削热量,降低工件变形风险,保障成品尺寸稳定。
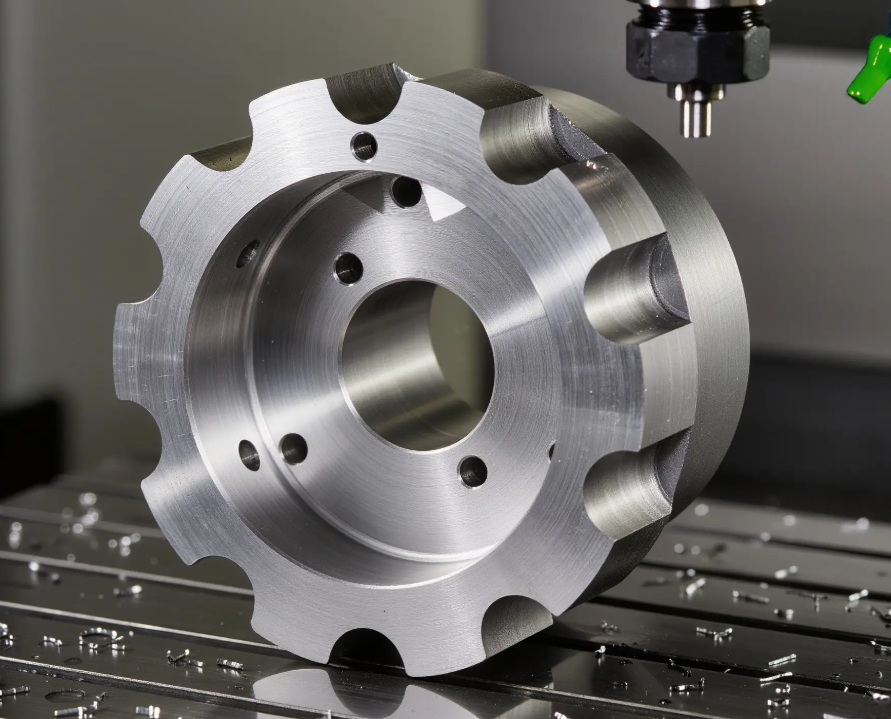
铝合金 CNC 加工的设备配置丰富,三轴加工中心适合常规铝板、支架、腔体零件;四轴、五轴设备可以一次性完成多面以及复杂曲面加工,减少多次装夹带来的定位误差;数控车床、走心机主攻铝制轴类、套筒、接头等回转零件。加工完成后,配套表面处理是铝合金加工的一大特色。阳极氧化可以生成致密氧化膜,提升耐磨、防锈能力,还能实现多种颜色;喷砂让表面细腻哑光,消除刀纹;导电氧化满足电磁屏蔽需求;抛光则用于外观件,提升光洁度。一套完整的铝合金 CNC 加工,可实现从原料下料、数控切削、去毛刺、检测到表面处理一站式交付。
精度管控是铝合金 CNC 加工的核心。根据产品需求,加工精度跨度很大,普通铝支架、安装板可控制在丝级公差;定位治具、密封腔体、仪器内部结构件,需要达到微米级精密标准。正规加工厂配备卡尺、千分尺、影像测量仪、三坐标检测仪等计量器具,严格落实首件检验、工序巡检、成品抽检,除尺寸之外,同步管控平行度、垂直度、平面度等形位公差。铝合金加工后应力释放缓慢,尤其是大尺寸薄板件,加工完成后需要静置时效,再进行精修,避免后续使用中持续变形。
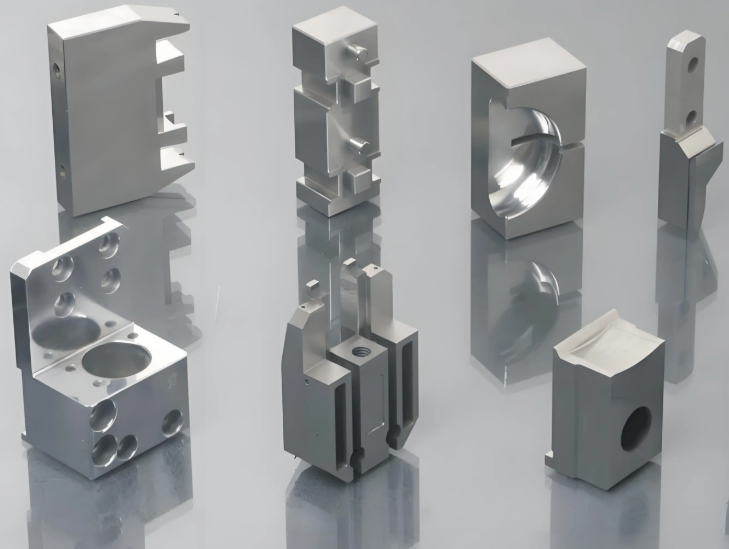
铝合金 CNC 加工的应用场景十分广泛。自动化设备行业的工装夹具、定位块、滑台外壳、散热座大量使用铝合金加工;仪器仪表、检测设备的壳体、面板、内部支撑件,依靠铝合金实现轻量化;通风设备中风机的铝制叶轮、连接法兰、散热结构件,导热优势突出;新能源领域的电池压板、散热腔体、连接支架,也常选用铝合金 CNC 加工;此外,3C 配件、医疗器械配件、机器人零部件、实验设备治具,都是铝合金 CNC 加工的常见订单。很多企业优先选择铝合金,以此降低整机自重,减少设备负载。
原材料选型同样重要,常用牌号有 6061、6063、7075、5052 等。6061 综合性能均衡,易加工、阳极效果稳定,是使用最多的牌号;6063 塑性好,适合薄壁型材加工;7075 强度高,接近钢材,多用于高强度受力零件,但切削难度更高;5052 防锈性能优异,适合潮湿环境使用。工程师会根据承重、精度、表面要求、预算选择合适牌号,避免材料选用不当带来加工或者使用隐患。
车间管理与设备维保,是铝合金加工稳定生产的保障。铝屑细碎易燃,车间要做好除尘和铝屑收集,规避安全隐患;加工时持续供给切削液,及时带走热量,防止粘刀;工装夹具选用软爪或者增加防护垫片,避免夹伤工件表面;加工完成后的铝件做好防护隔离,防止磕碰划伤阳极面。机床定期校准丝杆、导轨,保证长期加工精度稳定。
在轻量化制造的发展趋势下,铝合金 CNC 加工需求持续增长。铝合金 CNC 加工不只是简单的铝料切削,而是工艺、刀具、工装、表面处理相结合的综合配套方案。成熟的加工厂家,能够平衡精度、变形控制、外观效果与交期,为各类装备企业提供轻量化铝制零部件。凭借轻量化、导热好、易做表面处理的优势,铝合金 CNC 加工已经成为现代零部件配套体系里不可替代的加工方式。
猜你喜欢
发表评论
电子邮件地址不会被公开。 必填项已用*标注


您必须 登录 才能发表评论!