五轴 CNC 加工,复杂曲面精密零件的高端制造工艺
 suqi
·
浏览 1 ·
点赞 0 ·
评论 0 ·
刚刚
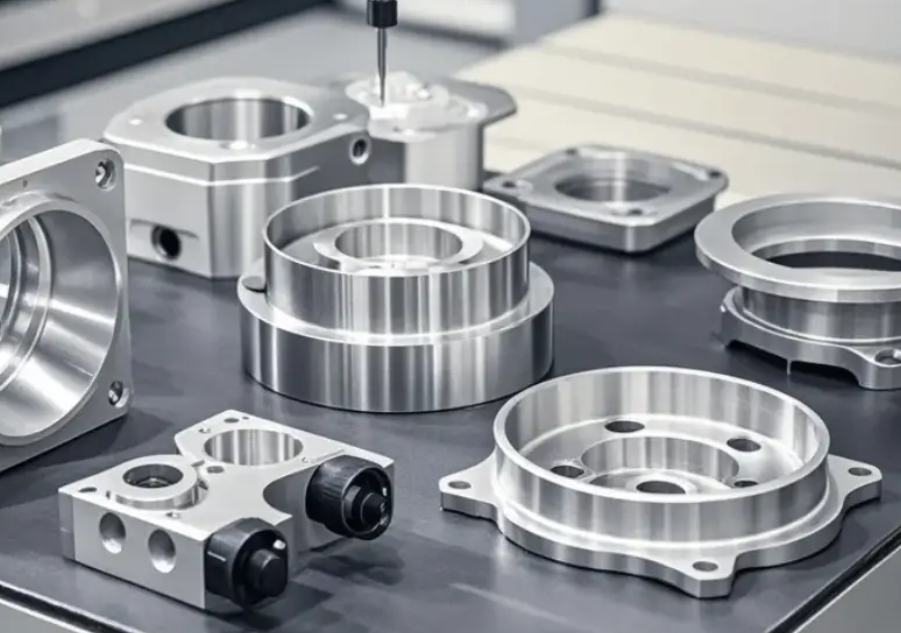
五轴 CNC 加工,是在三轴 X、Y、Z 直线运动基础上,增加两个旋转轴联动的数控切削工艺,刀具可以从任意角度贴近工件表面,摆脱传统三轴加工角度受限、多次装夹的局限。面对结构复杂、多斜孔、异形型腔、空间曲面的零部件,五轴加工能够一次装夹完成绝大部分工序,大幅减少重复定位带来的误差,是高端精密零部件加工领域的核心技术,广泛服务于自动化装备、航空配件、模具、新能源、流体设备等行业,支撑复杂非标零件的高精度量产与打样。
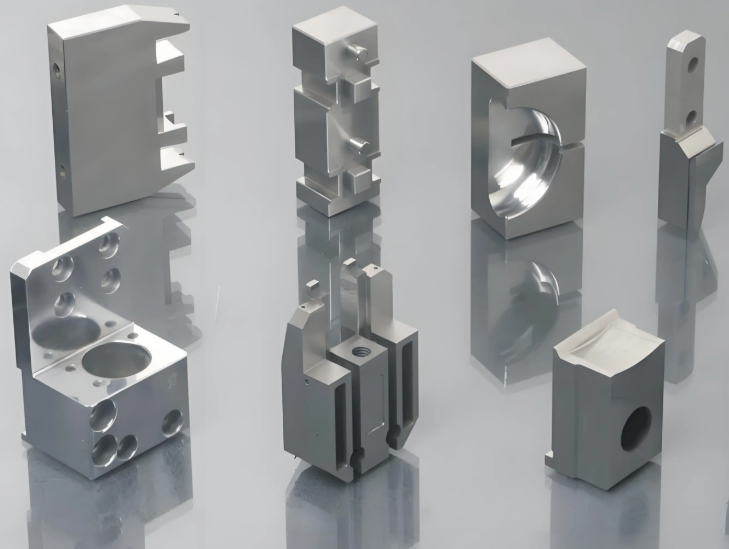
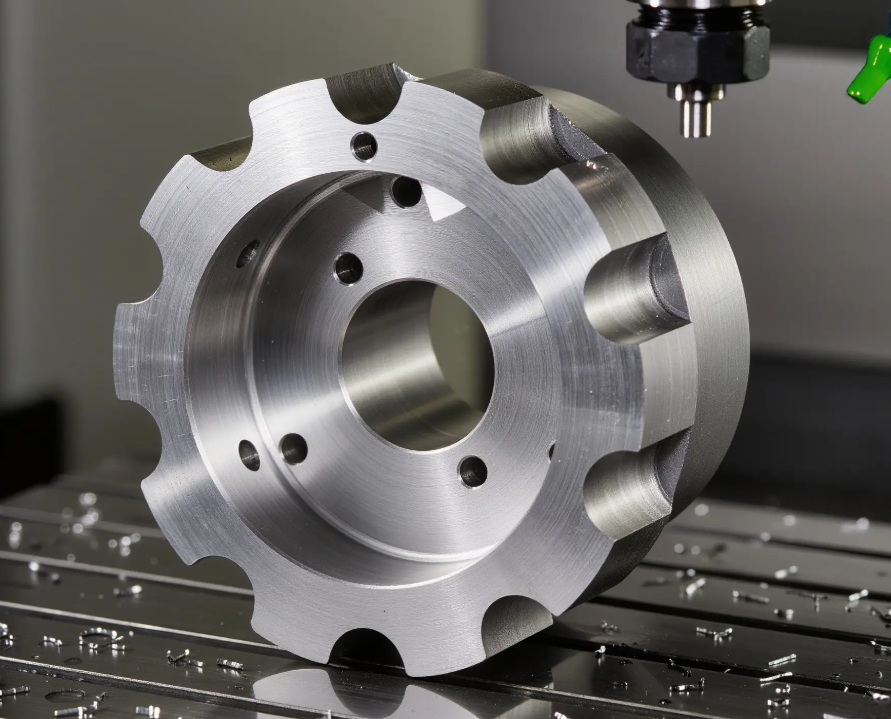
和三轴、四轴 CNC 相比,五轴加工最大的优势在于刀具姿态可调。三轴加工只能固定刀具垂直朝向工件,遇到倒扣、深型腔、斜向特征,必须多次拆装、重新找正,不仅耗费工时,反复定位极易产生累积偏差;四轴仅支持单一旋转,依然有加工死角。而五轴联动可以让刀具顺着曲面法向切削,加工叶轮、叶片、复杂型腔、斜向孔系、异形曲面轮廓时,走刀路径更合理,刀纹均匀,表面光洁度更好,很多三轴无法加工的结构,依靠五轴工艺得以实现。同时一次装夹成型,缩短加工周期,降低工装制作成本。
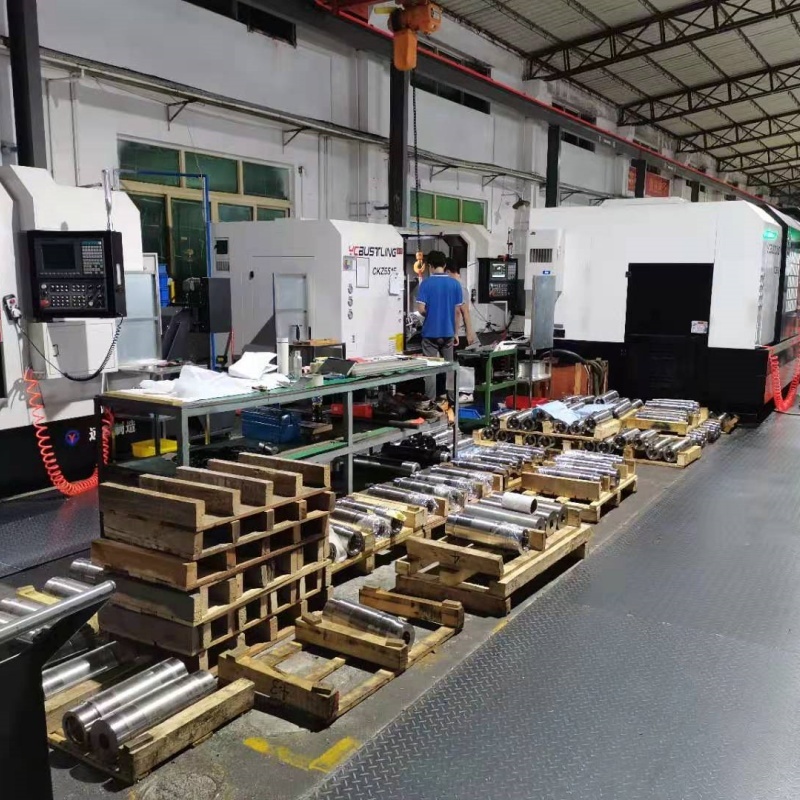
五轴 CNC 加工对设备、编程、工装、操作人员都有着极高门槛。五轴机床本身造价昂贵,主轴、光栅尺、回转工作台精度等级高,对车间环境要求严苛,温度波动、地面震动都会影响成品精度。CAM 编程不再是简单的二维轮廓和平面铣削,编程工程师需要规划复杂的联动刀路,规避撞刀、过切,控制切削载荷,兼顾加工效率与工件变形风险。尤其铝合金、不锈钢、合金钢等不同材质,在曲面切削时切削力变化大,需要精细调整转速、进给、下刀方式,薄壁件还要控制切削热,防止变形。
工艺管控是五轴加工的重中之重。很多五轴加工件属于设备核心件,公差要求严苛,除常规尺寸外,空间角度、同轴度、位置度、曲面轮廓度都是检测重点。普通卡尺、千分尺难以完成曲面检测,工厂一般配备三坐标测量仪、光学扫描设备,对曲面轮廓进行比对检测,执行首件验证、过程巡检、成品检测。部分零件加工后还要进行去应力、抛光、阳极氧化、喷涂等后续处理,工艺排布上需要提前预留余量,规避后处理造成的精度损失。
五轴 CNC 加工应用场景十分聚焦复杂结构件。流体与风机行业的叶轮、导风轮、异形风道壳体,依靠五轴加工保证曲面流畅,提升流体效率;模具行业的塑胶模具、铸造模具的复杂型面、倒扣结构,提升成型产品外观一致性;自动化设备、工装治具里多斜孔定位座、异形夹具;新能源行业的散热腔体、异形连接支架;航空、仪器仪表的精密结构件,都是五轴加工典型订单。很多研发型企业,在新产品样机阶段,优先选择五轴 CNC 加工,快速验证复杂结构设计。
原材料选择同样影响加工方案。6061、7075 铝合金是五轴加工最常用材料,切削流畅,适合复杂轻量化曲面;不锈钢、合金钢硬度高,切削负载大,刀具损耗快,多用于高强度受力零件;铜材、工程塑料也可通过五轴加工成型。技术人员会结合零件受力、使用环境、精度要求选材,同时评估结构工艺性,针对过薄、尖角、深窄槽等难加工结构,向客户提供优化建议,在不影响功能的前提下降低加工难度、控制成本。
车间安全与设备维护不可忽视。五轴联动运动轨迹复杂,一旦程序出错极易发生撞机,正式加工前必须进行仿真模拟、空运行校验。机床需要定期校准旋转轴、丝杆精度,做好恒温防护;加工产生的碎屑及时清理,切削液持续过滤,保护导轨和回转机构。工件装夹方案经过仿真验证,保证夹持稳定,避免加工过程松动偏移。
在制造业向高端化转型的趋势下,五轴 CNC 加工能力已经成为衡量精密加工厂实力的重要标志。五轴加工不只是 “能加工曲面”,更是复杂设计转化为实体零件的关键手段。凭借一次装夹、定位误差小、曲面成型质量高的优势,五轴 CNC 加工解决了传统加工工艺的诸多瓶颈,为各类高端装备企业的新产品研发、核心零部件定制提供强有力的工艺支撑,助力复杂结构产品落地量产。
猜你喜欢
发表评论
电子邮件地址不会被公开。 必填项已用*标注


您必须 登录 才能发表评论!