车铣复合加工的应用技巧
 system
·
浏览 1 ·
点赞 0 ·
评论 0 ·
刚刚
车铣复合加工的应用技巧包括:
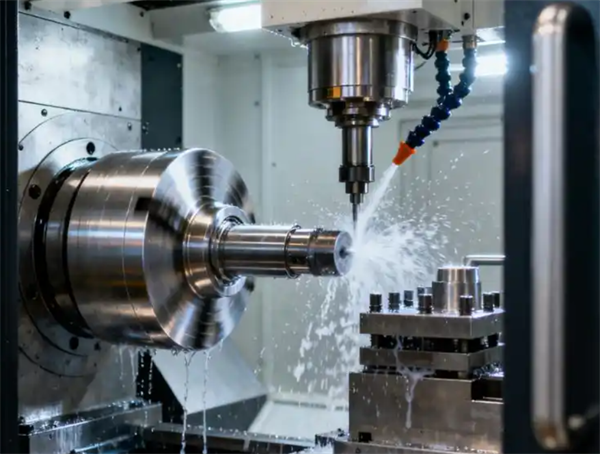
- 基准选择与夹具设计:轴类零件加工时选用定标作为参考,尽量与组装基准一致,确保各工艺基准统一。可采用顶部针孔或支撑轴直径作为基准,保证各关键面间的定位精度。对于长直径比大的主轴,需使用中间框架或跟刀架增加刚性。
- 在线测量与模拟编程:利用TopSolid、Gibbs、Vericut、NCSimul等软件进行数控加工模拟,避免试切法带来的长时间准备和高成本。编程时需考虑车削、多轴铣、32定位加工和钻孔等多种加工方式的综合应用。
- 工艺顺序优化:优先进行刚性加工工序(如车削),再进行后续加工。合理安排车削和铣削顺序,避免加工过程中对工件产生不必要的影响。
- 刀具与参数控制:根据材料特性和加工要求设置合适的切削速度、进给速度和切削深度。对于复杂曲面,采用32定位加工方式,将B、C轴转到特定角度并锁紧后加工,相比3轴加工在效率和质量上有明显优势。
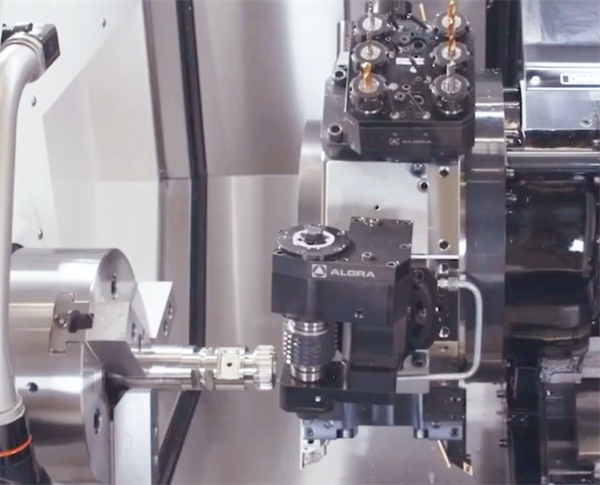
- 充分利用机床特性:双刀塔结构可实现对2个工件的同时加工,配合主副轴的E轴对接,实现1次装夹完成全部加工,提高效率30%以上,减少80%的工件报废率。
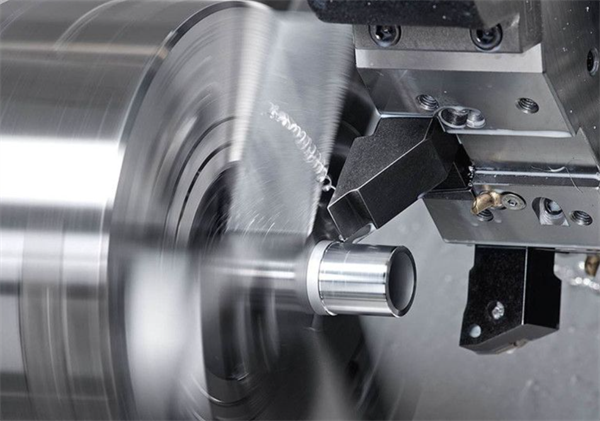
- 切削策略应用:对于回转曲面、斜壁和轮廓型腔的粗加工,采用跟随零件的几何边界偏移形成加工刀路;精加工时控制刀具摆角变化,使位移和摆角良好匹配,防止过切。
- 专业化软件应用:使用GibbsCAM等CAM软件进行编程,其界面简洁,操作模式与工艺习惯一致,支持多轴联动和复杂曲面加工。Tebis平台提供碰撞检查和数字孪生镜像技术,确保加工安全。
- 安全操作与维护:定期检查设备状态,包括主轴、刀具、夹具等部件;监控加工过程中的参数变化;及时清理切屑和润滑油渣;定期检查刀具磨损情况并更换。
猜你喜欢

发表评论
电子邮件地址不会被公开。 必填项已用*标注


您必须 登录 才能发表评论!